Все участки заняты, а отгрузка снова переносится. Одни детали готовы, другие ждут станка, третьим не хватает материала. Загрузка людей растёт, но заказ не приближается к завершению.
Чтобы вернуть управление производственными сроками, проверьте три вещи: готовность заказа к запуску, доступное время ограничивающего ресурса и ожидание между операциями. Разберём, какие записи и решения нужны руководителю производства.
Посмотрите на заказ глазами клиента
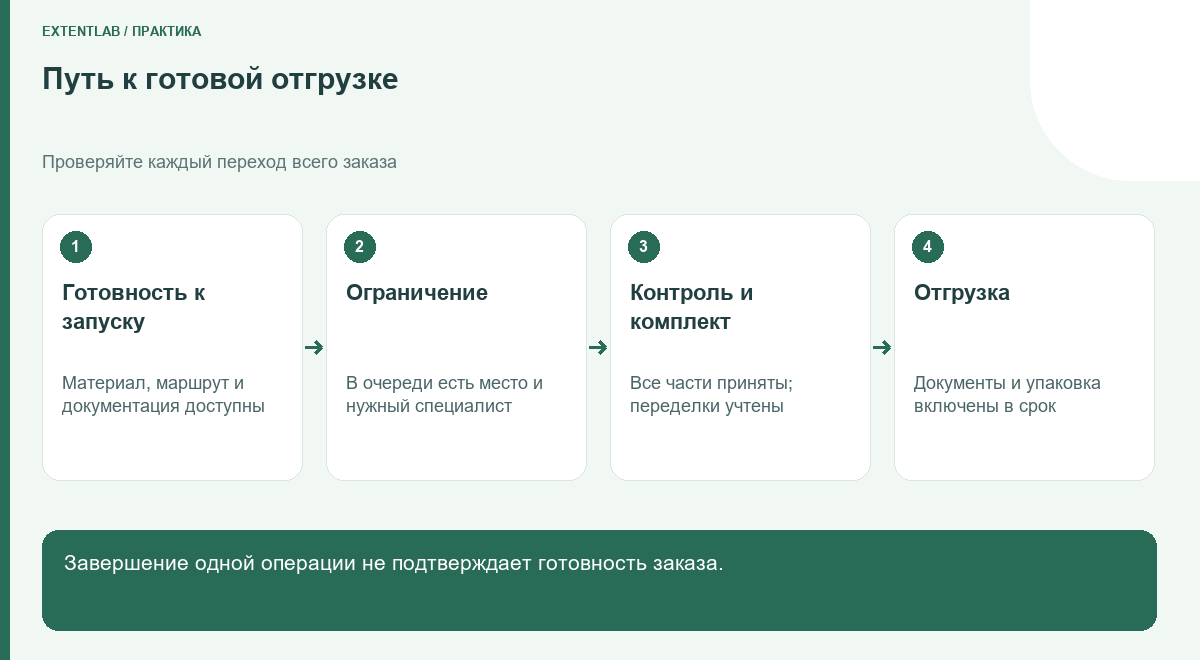
Клиенту обычно нужен комплект к согласованной дате. Производство при этом может отчитываться о выпущенных деталях, выполненных операциях или часах загрузки. Эти показатели полезны для своих задач, но не взаимозаменяемы. Сто готовых позиций не завершают заказ, если не хватает одной, без которой нельзя собрать и принять изделие. Высокая активность внутри цеха может долго скрывать отсутствие результата на выходе.
Начните разбор с нескольких недавно завершённых заказов: вовремя, с небольшой задержкой и с серьёзным срывом. Восстановите даты получения исходных данных, обеспечения материалом, запуска, прохождения операций, контроля, готовности документов и отгрузки. Для каждой паузы запишите причину, которую можно проверить. Формулировка «долго было в цехе» не позволяет принять решение; «три дня ожидало оснастку после завершения предыдущей операции» уже указывает предмет работы.
Полезно разделить время выполнения операций и время ожидания. Не обязательно сразу устанавливать терминал у каждого станка. Для первой диагностики достаточно проследить выбранные партии и зафиксировать переходы между участками. Если большая часть задержки возникает до начала обработки, попытка ускорить саму операцию может дать слишком небольшой эффект. Если же задержку создаёт реальная нехватка мощности, одной дисциплины учёта будет мало.
Незавершённая работа занимает не только площадь
Незавершённое производство, или WIP, — работа, которая уже вошла в выбранный производственный контур, но ещё не вышла из него. В устойчивом потоке средний объём такой работы связан со средним выпуском и временем прохождения: WIP = выпуск за единицу времени × время прохождения. Это применение закона Литтла; формула относится к средним величинам при согласованных границах наблюдения.
Условный пример: в контуре в среднем находятся 24 сопоставимые партии, а завершаются восемь партий в неделю. Среднее время прохождения составляет три недели. При 40 партиях и том же выпуске оно составило бы пять недель. Дополнительный запуск сам по себе не создаёт производительности. При этом формула не обещает срок конкретного заказа и не доказывает, что произвольное сокращение задела сохранит выпуск: слишком маленький буфер способен оставить следующий участок без работы.
Практическая проблема большого незавершённого объёма видна без сложных моделей. Партии приходится искать, перемещать, повторно проверять и переставлять в очереди. Стареют уже выданные задания, меняются версии документов, детали одного комплекта расходятся по разным стадиям. Мастер тратит время на восстановление картины вместо решения конкретного препятствия. Поэтому полезно учитывать возраст незавершённых партий и время без движения, а не только их количество на конец месяца.
Сравнивать разнородные заказы в штуках опасно. Одна партия занимает ограничивающий участок на час, другая — на смену. Для такой среды удобнее дополнительно видеть оставшиеся часы работы на ограничении или разделять изделия на сопоставимые группы. Способ измерения должен сохранять производственный смысл. Иначе лимит «десять заказов» будет выглядеть одинаково при совершенно разной фактической нагрузке.
Почему очередь растёт возле самого занятого ресурса
Большая очередь может означать нехватку мощности, а может состоять из неподготовленных партий. Разделите её на готовую к обработке работу и ожидание материала, оснастки, документации или решения по качеству.
Ищите ограничение по нескольким признакам: перед ресурсом регулярно ждёт готовая работа; потерянный час сдвигает завершение заказов; заменить ресурс трудно. Проверяйте картину при смене номенклатуры: сегодня выпуск ограничивает станок, в следующем месяце — испытания.
Если станок простаивает без наладчика, второй станок не исправит организационную причину. Сначала обеспечьте подготовку следующей партии и доступность нужных специалистов. Если готовая очередь всё равно устойчиво растёт, рассматривайте дополнительные часы, кооперацию или пересмотр обещанных сроков.
План должен признавать невозможное
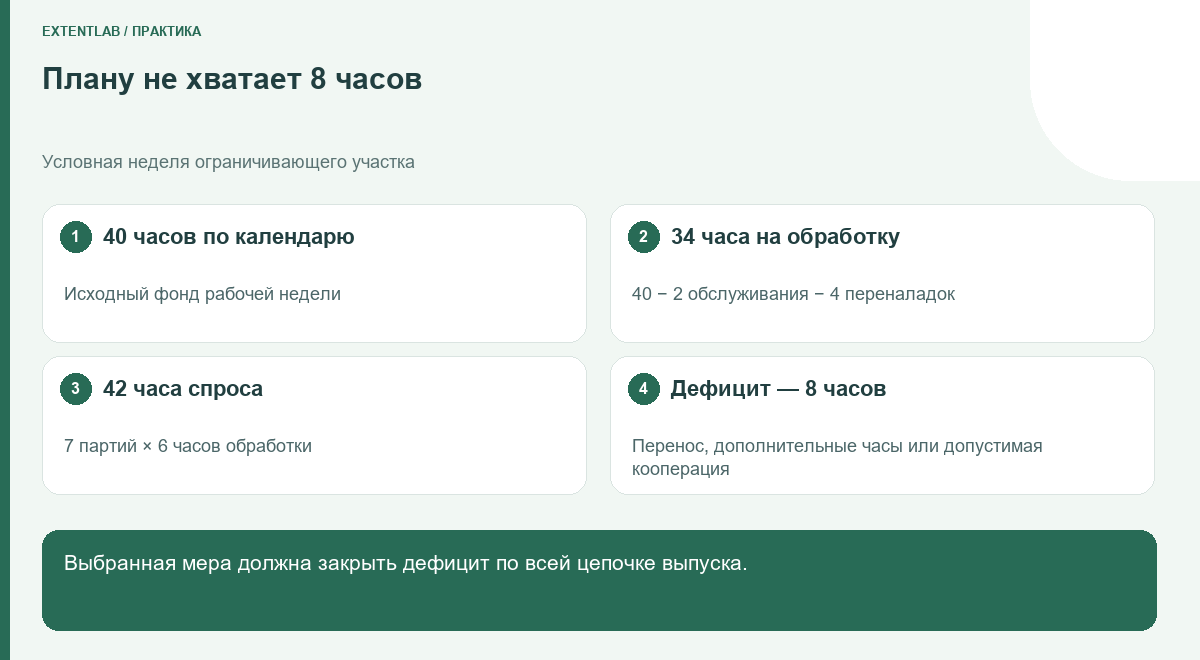
Рассмотрим условную неделю на ограничивающем участке. По календарю доступно 40 часов. Плановое обслуживание занимает два часа, согласованные переналадки — ещё четыре. На обработку остаётся 34 часа. Семь партий требуют по шесть часов чистой обработки, всего 42. Дефицит равен восьми часам. Если поставить все семь партий в недельный план, дисциплина исполнения не сделает его выполнимым.
У руководителя есть несколько разных решений: перенести часть обязательств, подтвердить дополнительные рабочие часы с необходимыми людьми, передать допустимую операцию подрядчику, изменить последовательность и пересчитать переналадки. Каждое решение требует проверки. Сверхурочная работа бесполезна, если в это время недоступен контроль; кооперация не ускорит отгрузку, если доставка и приёмка займут больше времени. В пла не должно быть видно, какая именно мера закрывает дефицит.
Для серийного участка достаточно относительно устойчивых маршрутов и нормативов. При единичном производстве оценка будет грубее, поэтому стоит показывать диапазон и основания расчёта. Ошибка начинается, когда приблизительную оценку записывают с точностью до минуты и воспринимают как обязательство. Нормативы полезно уточнять по завершённым операциям, отдельно учитывая переналадку, обработку и ожидание: смешение этих величин мешает понять источник отклонения.
Срок клиенту нужно подтверждать после проверки всей цепочки: материалов, инженерной готовности, производственных операций, контроля и подготовки отгрузки. Если коммерческая служба обещает дату раньше такой проверки, производство получает уже принятое обязательство вместо планируемой задачи. Здесь требуется согласованное право подтверждения срока. Программа способна показать конфликт, но решение о приоритете и условиях договора остаётся управленческим.
Установите правила запуска и изменения очерёдности
Производственный заказ в портфеле ещё не означает, что его нужно немедленно запускать в цех. Для допуска проверьте маршрут, материал, документацию, исполнителя и место в очереди. Неподготовленный запуск создаёт незавершённую работу и отвлекает ресурс от заказа, который можно закончить.
Для ближайших заданий установите порядок изменений. При поломке или срочном запросе планировщик показывает новую очередь и все затронутые сроки; уполномоченный руководитель выбирает вариант. Мастер получает одну актуальную версию задания.
Сокращение очереди внутри цеха проверяйте вместе со сроком от принятия заказа до выпуска. Перенос партий в невидимый список ожидания не ускоряет исполнение обязательств.
Группировка похожих деталей уменьшает переналадки, но может задержать комплект, которому нужна одна небольшая позиция. Решение принимайте по влиянию на завершение заказов, а не только по занятости станка.
Данные должны помогать следующему действию
В ежедневном пла не нужны заказ и партия, текущая операция, количество, готовность входов, срок и препятствие. Вместо общего «в работе» показывайте понятные состояния: идёт обработка, ожидается контроль, нет материала, требуется решение по отклонению.
События фиксируют там, где меняется план: начало и завершение операции, остановка, возврат на исправление, изменение количества. У препятствия указывают ответственного и время следующей проверки.
На коротком разборе пройдите четыре списка: заказы под угрозой, остановки ограничения, неготовые ближайшие запуски и изменения очереди. Например: «Заказ А ждёт оснастку; снабжение подтверждает наличие до 12:00; если её нет, планировщик пересчитывает очередь». Такая запись заканчивается решением, а не пересказом проблемы.
Годный выпуск учитывайте отдельно от повторной обработки. Переделка занимает мощность, но не добавляет новый готовый комплект.
Следующий шаг
Выберите три недавно задержанных заказа и восстановите их маршрут с временем ожидания. Затем пересчитайте одну неделю на ограничивающем участке. Поток охватывает производственные заказы, планирование загрузки, партии и материалы, контроль качества. Передайте ExtentLab маршруты, календарь ресурсов и найденные конфликты: правила очереди и перепланирования можно предметно обсудить на этих данных.